按需定制的超声波塑料焊接设备
由VietSonic设计制造的工业润滑油塑料软管超声波封尾机
以实际软管样品为基础,技术团队设计超声波焊接组件、工装夹具、气动系统、电控柜和控制程序,打造适合企业包装流程的封尾工作站。
功率 2.600WPLC控制4.3英寸HMI220V电源
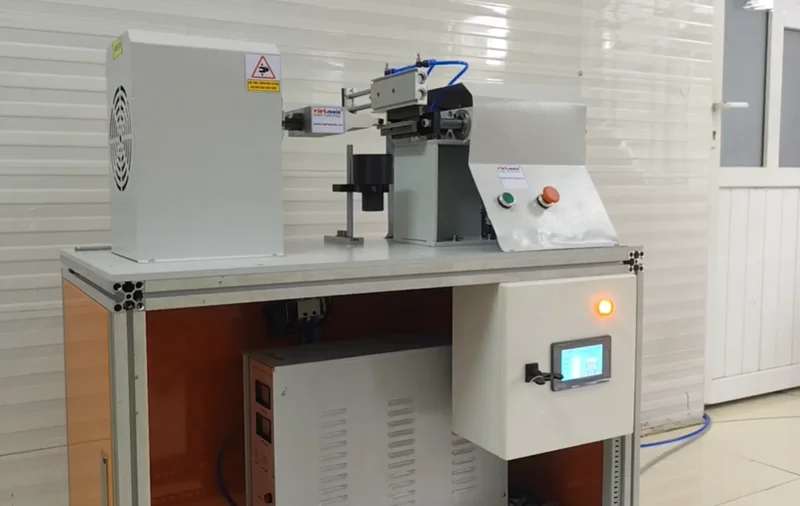

以实际软管样品为基础,技术团队设计超声波焊接组件、工装夹具、气动系统、电控柜和控制程序,打造适合企业包装流程的封尾工作站。
企业需要的不只是一套超声波发生系统。设备还必须将软管准确固定在指定位置,提供稳定压力,支持参数设置,并在每件产品上重复执行一致的焊接周期。因此,技术方案必须从软管、包装材料和实际操作方式出发。
软管尾部宽度、塑料层结构和焊纹形状都会直接影响模具设计。使用实物样品可帮助技术人员确定接触面及合适的试验参数。
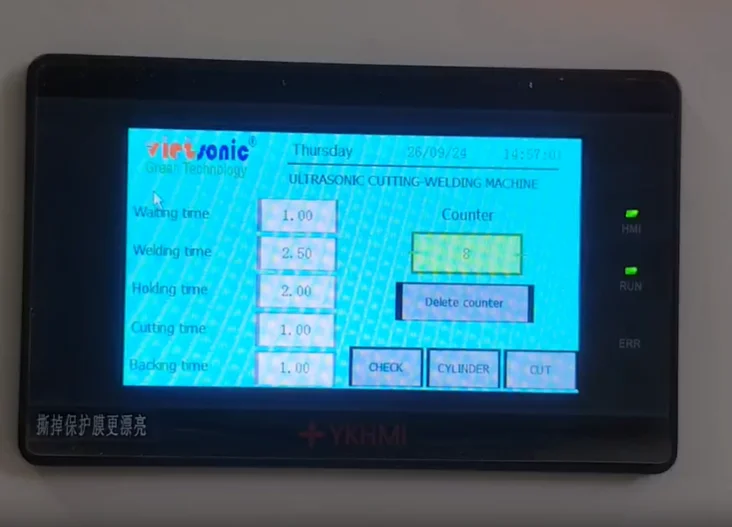
PLC控制设备的运行顺序,HMI则帮助操作人员监控状态并设置允许调整的参数,有助于规范不同生产班次的操作流程。
设备机架、操作位置、电控柜和维护空间均需根据车间条件进行布置。如需接入现有生产线,技术团队将对控制信号和连接机构进行现场评估。
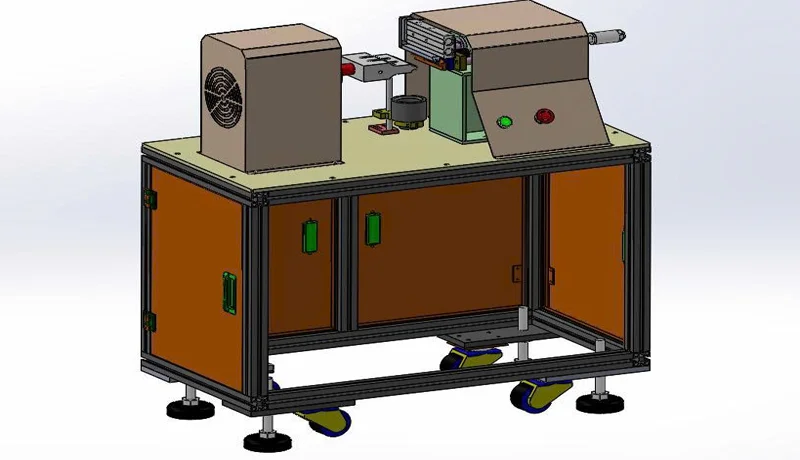
实拍视频完整展示了从3D模型设计到设备制造完成的各个环节,可作为企业评估我们在同一台设备中集成机械、超声波和控制系统能力的依据。
记录尺寸、材料、待焊区域以及对焊缝形状的要求。
建立设备模型,规划超声波焊接组件、软管夹持机构、机架和操作位置。
按照运行顺序安装电控柜、PLC、HMI、传感器和各类控制元件。
调整模具和参数,随后检查软管两面的焊缝形状。
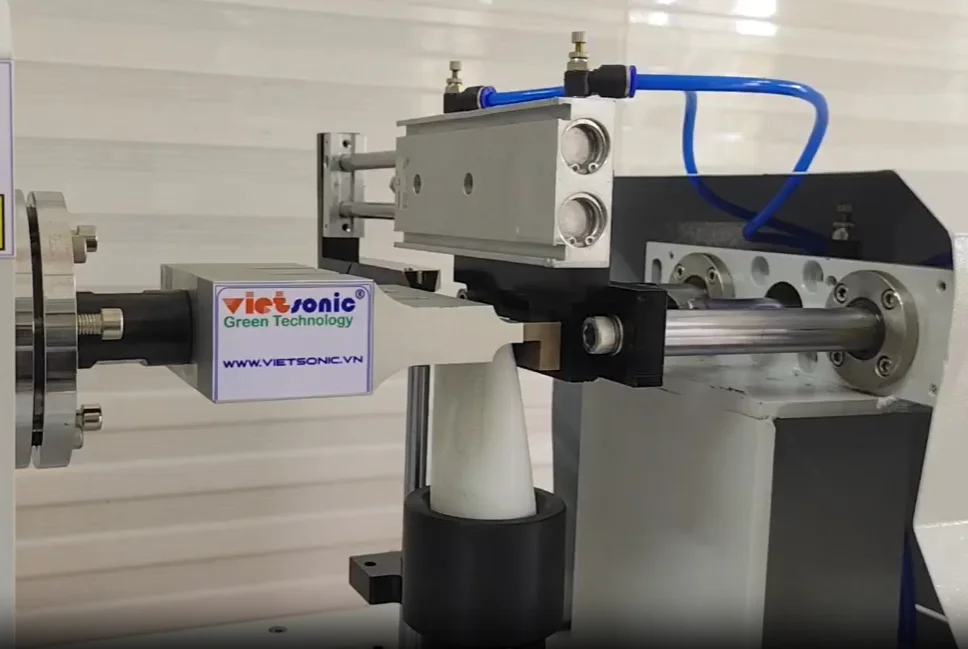
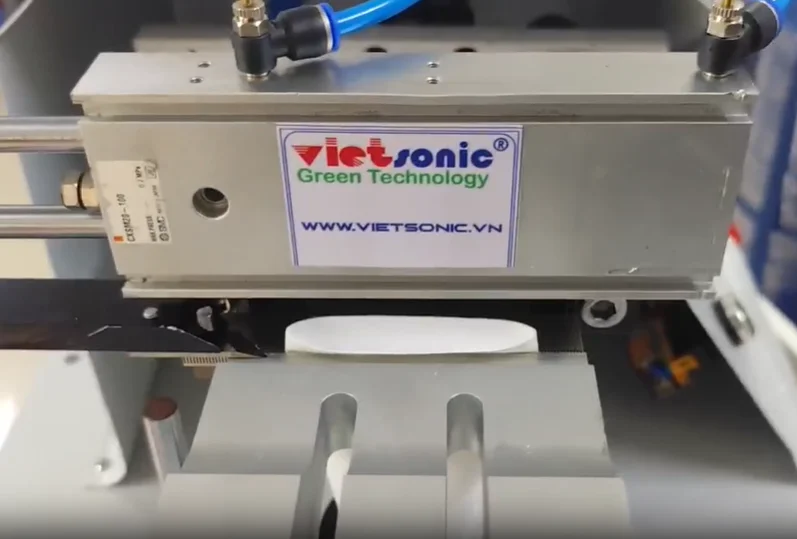
视频中的配置专为润滑油软管尾部封合工序而设计。模具组件将软管固定在工作位置,气动机构提供压紧力,超声波系统则在设定时间内将能量传递至接触区域。
控制界面设置在设备电控柜正面。操作人员可以启动系统、查看运行状态,并访问为焊接周期设置的相关参数。
当模具将两层材料压合在一起时,高频机械振动会传递至接触区域。集中的能量使材料局部软化,并在短时间内持续施压,使焊接区域稳定成形。该过程无需添加胶黏剂,但最终质量仍需使用与企业实际产品结构相同的软管样品进行验证。
定位机构确保软管尾部位于模具的正确接触区域。
超声波组件产生振动,并将能量集中于预先设计的焊缝位置。
在整个周期内保持压力,使连接区域在取出软管前稳定成形。
设备按照简短的运行顺序工作,方便技术负责人逐步观察各个环节,并评估将设备导入现有包装工序的可行性。
操作人员将软管尾部放入预定位置。
控制信号按顺序启动夹持机构和焊接组件。
在设定的压紧条件下传递超声波能量。
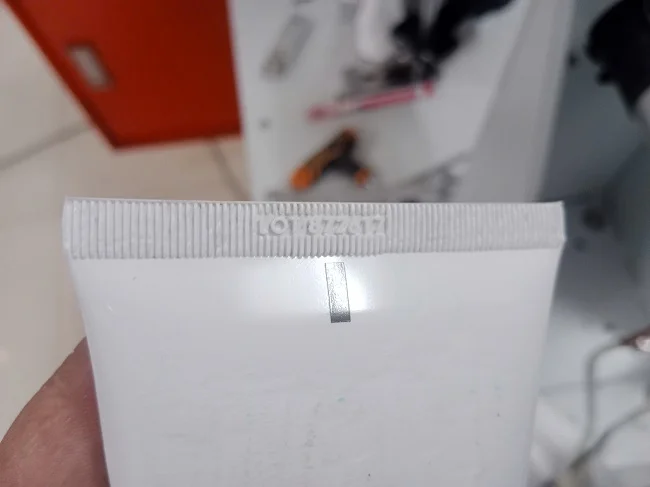
观察焊缝的连续性、焊纹以及软管两面的均匀程度。
为缩短评估时间,建议企业准备以下资料:
VietSonic将根据这些资料提出设备配置、制造范围和样品试验计划。
不能仅根据材料名称作出判断。焊接性能取决于材料层结构、添加剂、厚度以及焊接区域的几何形状。最可靠的评估方式是使用实物样品进行试验。
如果尺寸范围在设计能力之内,可以考虑更换模具或调整工装夹具。技术人员需要提前了解软管种类数量,以便制定换型方案。
在评估软管供料方式、控制信号、运行周期和生产线安装空间后,可以设计相应的连接方案。
当企业需要制造新设备、更换焊接模具,或将软管封尾工序集成到现有生产线时,请联系VietSonic。
热线:0938 49 33 66 – Hai先生
Email: info.vietsonic@gmail.com
Website: vietsonic.vn


