汽车行业超声波塑料焊接解决方案
图片截取自超声波焊接实际应用视频。
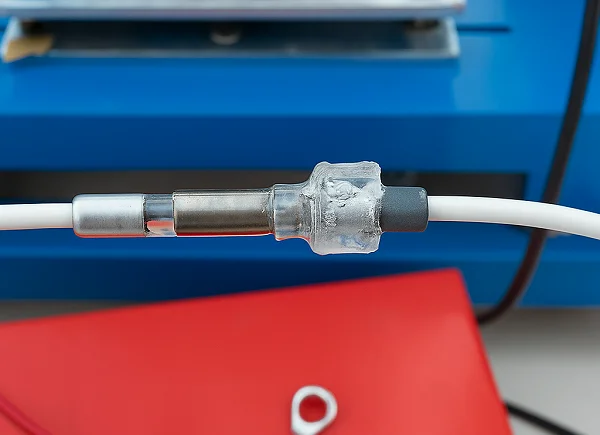
用于保护汽车线束接头的超声波焊接机
VietSonic根据实际产品样品,设计并制造用于焊接线束接头外部塑料保护壳的系统。该解决方案重点关注准确定位、焊接参数控制以及批量生产中的质量一致性。
无需胶粘剂在接合界面焊接产品专用夹具支持自动化集成


VietSonic根据实际产品样品,设计并制造用于焊接线束接头外部塑料保护壳的系统。该解决方案重点关注准确定位、焊接参数控制以及批量生产中的质量一致性。
汽车线束中的导线接头通常需要通过塑料外壳进行固定和防护。随着产量提高,使用胶粘剂、缠绕胶带或人工操作可能会增加工序、等待时间以及产品之间的差异。
导线和塑料保护壳尺寸较小,焊头工作时容易发生位移。夹具必须牢固固定产品,同时避免拉扯、压伤或损坏导线。
振幅、压力、焊接时间和保压时间应通过样品试验确定。参数不足可能导致接合或密封不完整,参数过高则可能使塑料保护壳变形。
企业需要建立可设置、可检查并能清晰交接的生产流程,从而减少对不同操作人员个人经验的依赖。
焊头将高频机械振动传递至由夹具定位并施加压力的塑料部件。内部摩擦使接合界面的塑料局部熔化;随后短时间保持压力,使焊接区域冷却并定型。热量集中在接合界面,因此无需加热整个部件。
操作人员将线束接头以及塑料保护壳的上下两部分放置在夹具的正确位置。
焊头下降并施加压力,将超声波能量传递至塑料接合部。
设备按照设定时间保持压力,使塑料接合部稳定成型。
企业根据自身标准检查外观、接合强度、密封性或耐久性。
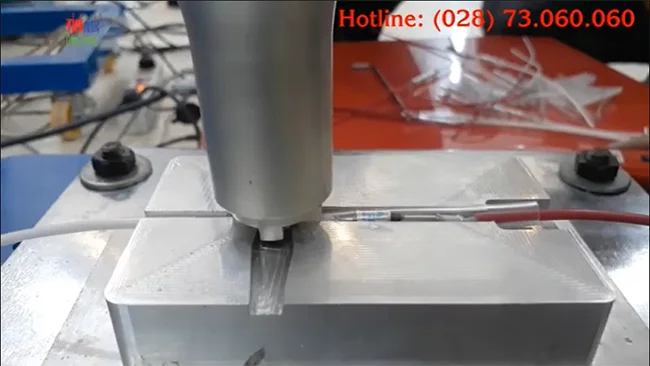
视频展示了部件的放置方式、焊头的动作以及焊接周期完成后的产品状态。
有效的设备配置不仅取决于超声波发生器。焊头、夹具、加压机构、导线放置方式以及经实际样品验证的参数组合,都会直接影响设备运行质量。
技术团队检查塑料材料、接合部形状、线束接头结构、外观要求以及目标产量。
焊头必须将能量传递至正确区域,夹具则需要稳定支撑产品并便于操作人员放置部件。
技术人员通过试验、观察缺陷并调整参数,在设备交付前确定合适的运行范围。
设备可配置为台式独立设备、半自动系统,也可连接现有生产线的送料机构和控制系统。
清晰的技术流程有助于企业在投资前确认方案可行性,并减少设备投入生产现场后需要大幅修改的风险。
收集样品、材料信息、产量要求和检验标准。
评估接合部设计以及材料对超声波能量的响应。
根据部件制造焊头、夹具和设备机械结构。
优化焊接周期并验证设备的重复运行能力。
提供所需的操作、设置和维护指导。
不能将同一组参数应用于所有产品。每种塑料材料、保护壳尺寸和接合部形状都需要确定合适的运行范围。
| 参数 | 在焊接过程中的作用 | 需要调整的迹象 |
|---|---|---|
| 振幅 | 决定传递到接合界面的振动幅度。 | 振幅过低可能导致接合不完整;振幅过高可能在部件表面留下压痕或造成变形。 |
| 压力 | 在传递能量时使两个塑料表面保持接触。 | 压力不当可能导致部件移位或焊接质量不一致。 |
| 焊接时间 | 影响传递至接合部的总能量。 | 设置时需要兼顾接合效果与产品外观。 |
| 保压时间 | 在停止超声波后稳定部件。 | 保压时间不足可能使接合部在完全定型前发生位移。 |
| 焊头与夹具 | 决定能量传递方向和定位精度。 | 当焊接位置偏移、质量不一致或仅部分接合时,需要检查焊头和夹具。 |
抗振性、防潮性、拉伸强度或密封性不能仅通过外观判断。VietSonic建议根据各项目的技术标准、测试方法和实际使用条件进行样品试验与评估。
请提供部件样品、塑料材料、焊接区域图片、预计产量和检验标准。技术团队将根据实际数据,为企业建议合适的设备配置、焊头、夹具和自动化程度。


