PPフィルムの超音波接合ソリューション
生産要件に合わせて設計するPPフィルム用超音波ミシン
PP材料の端部接合、接合ラインの形成、エッジ加工を安定した速度で行いたい企業向けのソリューションです。針や糸を使用せず、実際の製品に合わせて加工ツールをカスタマイズできます。
製作前に材料サンプルをテスト
製品に合わせたローラー設計
自社工場で製作・組立
生産運用をサポート
製品に合わせたローラー設計
自社工場で製作・組立
生産運用をサポート

PP材料の端部接合、接合ラインの形成、エッジ加工を安定した速度で行いたい企業向けのソリューションです。針や糸を使用せず、実際の製品に合わせて加工ツールをカスタマイズできます。
企業が必要としているのは、単に接合できる装置ではありません。材料構造、製品寸法、外観品質の要求、既存ラインの生産速度に適合する機械が必要です。
加圧力、送り速度、超音波エネルギーが適切でない場合、接合部の強度にばらつきが生じたり、材料が変形したりすることがあります。
消耗品の交換時間や清掃工程は、特に大量生産時にライン停止の原因となることがあります。
材料幅、圧着ラインの形状、ガイド機構、必要速度は企業や製品ごとに異なります。
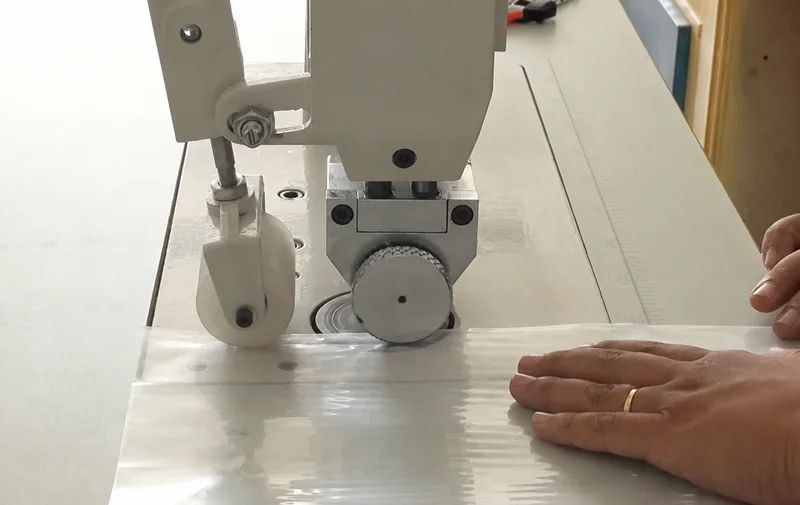
PPフィルム用超音波ミシンの試運転時の全景。
既製仕様だけで機械を選ぶのではなく、材料サンプル、接合寸法、必要生産能力をご提供いただくことで、技術チームが適切な構成を評価します。
PPの種類、厚さ、積層数、表面状態、接合部でのエネルギー伝達性を確認します。
製品形状に合わせて、超音波ホーン、加圧ローラー、パターン、ガイド機構をカスタマイズします。
生産環境に合わせて、フレーム、駆動系、作業位置、各調整ユニットを設計します。
材料サンプルで接合テストを行い、条件を調整し、生産投入前に操作方法をご案内します。
超音波ホーンが、ホーンとローラーの間で加圧されている材料に機械振動を伝えます。接触面に集中したエネルギーによって材料が局所的に軟化し、加圧下で接合されます。
接合ラインの形成に針や糸を使用しません。加工ツールの構成に応じて、端部接合、模様形成、エッジ加工を連続した一工程で行うことができます。
熱は作業ユニット全体ではなく接触部に集中して発生します。そのため、立ち上がりが速く、加熱待ち時間を短縮できます。
材料を超音波ユニットへ送り、連続した接合ラインを形成し、加工後の製品を確認する工程をご覧いただけます。
接合品質は超音波発生器だけで決まるものではありません。機械構造、ローラー精度、材料を安定して走行させる能力も製品品質に直接影響します。
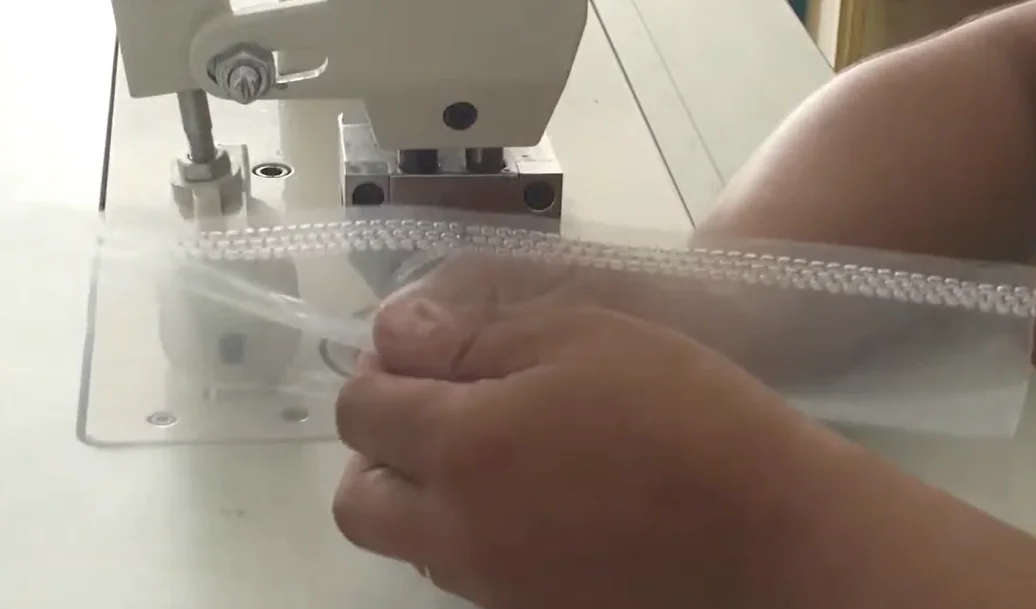
加工後の接合部は、強度、均一性、材料変形の程度を評価する必要があります。
材料の種類と求める仕上がりに応じて、技術チームが適切な加工ツールと材料ガイド機構を評価します。
超音波加工に適した構造を持つPPフィルム部品に、連続した接合ラインを形成します。
包装材生産における接合、エッジ形成、部品仕上げ工程に適用できます。
製品の構造、厚さ、必要強度に合わせてテストを行い、加工ツールを設計します。
針や糸を使用せずに、圧着ライン、模様、積層接合を形成します。
接合位置や製品形状に合わせてローラーとガイド機構を設計します。
超音波ユニットを供給装置、材料搬送装置、既存工程へ組み込む構成を検討します。
実際の材料や製品に適合しない機械を導入するリスクを抑えるためのプロセスです。
お客様からPPサンプル、製品寸法、接合位置、必要生産能力、運転条件をご提供いただきます。
技術者が接合性と変形量を確認し、適切な試験条件を選定します。
超音波ユニット、ローラー、加圧機構、材料ガイド、フレーム、必要な調整機構を決定します。
機械を組み立て、実材料で試運転し、操作説明と検査を行ったうえで納入します。
材料サンプルとお客様が求める具体的な仕上がりに基づいて機械構成を評価します。
製品に合わせてローラー、ガイド機構、機械フレーム、作業位置を調整できます。
接合品質に変化が生じた場合、技術チームが設定値、加工ツール、運転条件を確認します。
材料サンプル、製品画像、接合寸法、予定生産能力をご提供ください。VietSonicの技術チームが機械構成をご案内し、サンプルテストを行い、適切な製作仕様をご提案します。
ベトナム超音波機器有限会社 · ウェブサイト:vietsonic.vn


